


EDGE BANDING VIDENBASE
Kantbånd er den sidste operation, før et panel forlader fabrikken, og det første en kunde rører ved. Denne guide forklarer, hvordan en kantbåndmaskine fungerer, hvilke stationer, der faktisk ændrer resultatet, hvordan tape- og limvalg interagerer, og hvordan man dimensionerer en maskine til de paneler, du virkelig kører.
ET PAS, SYV STATIONER
01
Forfræsning
Firkanter kanten før lim
02
Limning
Påfører smeltelim
03
Slut trimning
Skærer båndet til i begge ender
04
Fin trimning
Trimmer flugter top og bund
05
Hjørne afrunding
Blødgør tapehjørnerne
06
Skrabning
Fjerner overflademærker
07
Afpudsning
Polerer til en ensartet glans
Hvad er kantbånd og hvorfor det betyder noget
Kantbånd er processen med at påføre en strimmel materiale på de udsatte kanter af et fremstillet panel - MDF, spånplader, krydsfiner - efter at det er blevet skåret til. Strimlen er limet med smelteklæber og derefter trimmet flush, så den færdige kant ser solid ud i stedet for at vise spånpladekernen.
Det er et lille skridt med fire store konsekvenser:
Fugtighed
En forseglet kant forhindrer kernen i at absorbere fugt, hvilket er det, der forårsager hævelse og telegrafering gennem overfladen.
Indvirkning
Kanten tager slagene. Båndede kanter modstår afslag og delaminering langt bedre end en bar kerne.
Udseende
Kanttape sætter den synlige linje i et skab. Farvematch og en stram limlinje er, hvad købere bedømmer.
Håndtering
En færdig kant beskytter panelet gennem pakning, transport og montering.
Hvorfor kanten er kvalitetssignalet
Alle kan se på en panelflade. Kanten er der, hvor en køber tjekker, om fabrikken er seriøs - sømmen, hjørnet, trimningen. Derfor får kantbåndmaskiner mere opmærksomhed end nogen anden station i en panelbutik.
Kantbåndsprocessen, station for station
En automatisk kantbåndmaskine kører disse stationer i én sammenhængende pas. Panelet spændes en gang ved indføringen og stopper ikke mellem dem, hvilket netop er grunden til, at rækkefølgen og tilstanden på hver station har betydning.
STATION 01
Forfræsning
To skærehoveder firkantede og rengør panelkanten, før der påføres lim.
Hvis det mangler:Spring over det, og båndet bygger bro over savmærkerne i stedet for at sidde på en flad overflade; sømmen åbner inden for måneder.
STATION 02
Limning
En opvarmet limpotte påfører en kontrolleret perle af smeltelim på kanten og på tapen.
Hvis det mangler:For lidt lim efterlader en synlig streg; for meget klemmer ud og tygger trimstationerne op.
STATION 03
Slut trimning
To hoveder skærer båndet ved panelets forreste og bageste ende.
Hvis det mangler:En enkeltmotorisk enhed kæmper med korte eller smalle dele; enderne ender med at blive over- eller undertrimmede.
STATION 04
Fin trimning
Flush-trimmer tapen over og under panelfladen.
Hvis det mangler:Det er her, der opstår en afhugget eller bølget kant, hvis skærene er sløve, eller trykstrålen er løs.
STATION 05
Hjørne afrunding
Afrunder de to tapehjørner i hver ende af kanten.
Hvis det mangler:Uden den forbliver hjørnet skarpt, fanger først stof og spåner under håndtering.
STATION 06
Skrabning
Fjerner de fine skæremærker og limfilmen fra tapeoverfladen.
Hvis det mangler:Efterlader det matte bearbejdningsmønster synligt på det, der skal være en glat kant.
STATION 07
Afpudsning
Polerer kanten til en ensartet glans og blander tapen ind i panelet.
Hvis det mangler:Kanten læser mat mod et glanspanel, og forskellen viser sig under showroombelysning.
Typer af kantbåndmaskine
Fem praktiske kategorier dækker det meste af markedet, og de adskiller sig hovedsageligt i, hvilke stationer der er automatiserede: bærbare, semi-automatiske, automatiske indstigning, automatiske med forfræsning og automatiske med forfræsning plus hjørneafrunding.
Stationsantallet er kun én akse. Geometri, enkelt- eller dobbeltsidet arbejde, limtype og batchstørrelse ændrer svaret oftere. Vi sammenlignede de fire akser hver for sig ivores guide til kantbåndmaskinetyper, herunder en tabel, der kortlægger et panelmix til en maskintype.
En praktisk regel: Hvis dine plader skæres på en pladesav, og kanten viser et synligt savmærke, skal du forfræse. Hvis du producerer skuffefronter, dørskinner eller en hvilken som helst del under 300 mm, har du brug for uafhængig dobbeltmotor endebeklædning.
Kantbånd: matchende materiale til panelet
Tapevalg til en kantbåndmaskine afgøres normalt af panelfladen og prispunktet, ikke af maskinen. Det, maskinen kontrollerer, er tykkelsesevnen, og hvor rent tapen er trimmet.
Tape
Hvor det bruges
Hvad skal man vide
PVC
Standard for kabinet og kontormøbler
Bredt farveområde, god slagfasthed, let at trimme
ABS
Avancerede møbler og områder nær varme
Mere varmebestandig end PVC, mindre skør, højere omkostninger
Akryl
Glans og højglans designs
Passer til glanspaneler; ridser viser mere, så poleringskvalitet betyder noget
Melamin
Budget slagtekroparbejde og farvetilpasning til bord
Tynd og skør; har brug for skarpe fræsere og omhyggelig trimning
Finer
Møbler af massivt træ og finér
Matcher ægte træ; kornretning og slibning efter trimning
Tykkelsesgrænser på TingTing-området
TT-306 platformen kører 0,4-2 mm tape; TT-308-platformen løber 0,3-2 mm. 3 mm tape har brug for tilpassede skærere, så bekræft værktøjet på ordrestadiet i stedet for efter levering.
Limsystemer forklaret: EVA og PUR
Hver automatisk kantbåndmaskine i denne klasse påfører smeltelim fra en opvarmet gryde. De to klæbemidler, du bliver tilbudt, opfører sig meget forskelligt, efter at panelet forlader fabrikken.
Klæbemiddel
Hvordan det virker
Hvor det passer
EVA hot melt
Påføres smeltet og stivner efterhånden som det afkøles. Vendbar med varme, så samlingen kan genåbnes.
Indvendige møbler i tørre forhold - standardvalget til skabe, garderobeskabe og kontormøbler.
PUR reaktiv
Hærder ved at reagere med omgivende fugt og danner en kemisk binding i stedet for en afkølet.
Køkkener, badeværelser, butiksindretning og hvor som helst kanten møder damp eller stående vand.
To praktiske punkter afgør det meste af dette. For det første er en forvarmningsfunktion vigtig: I et uopvarmet værksted om vinteren trækker panelkanten varme ud af limlinjen, før tapen lander, og bindingen svigter i enderne. For det andet skal selve limpotten komme ud til rengøring uden at afmontere stationen - en spiralpotte holder limen cirkulerende jævnt og er forskellen mellem en fem-minutters ren og en halv dag.
Seks faktorer, der faktisk bestemmer kantkvaliteten
En kantbander bedømmes ved sømmen. Alt nedenfor eksisterer for at gøre sømmen identisk på panel et og panel fire tusinde.
01
Forfræsning før limen
To uafhængige motorer med PCD skærehoveder firkanter kanten, før lim påføres. En firkantet kant er det, der får bandet til at sidde flush et år senere; spring denne station over, og hver senere station kompenserer for den.
02
Dobbelt-motor endetrimning
Når hvert trimhoved drives uafhængigt med en direkte drevet struktur, er der ingen mellemtransmission i opsætningskæden. Korte og smalle emner, som en enkeltmotorstrimmer kæmper med, bliver rutine.
03
Let udskiftelig limbeholder
Tanken løftes ud for rengøring uden at afmontere stationen, og spiralgeometrien sørger for, at klæbemidlet cirkulerer jævnt i stedet for at brænde ved væggen.
04
Kontrol og repeterbarhed
En berøringsskærm, der afslører alle parametre, plus en paneltæller, der måler løbelængde og arbejdstid, forvandler opsætningen fra en operatørfærdighed til en gemt opskrift.
05
Hjørneafrunding, afskrabning, polering
Hjørneafrunding fjerner det skarpe tapehjørne, der fanger en klud. Skrabning fjerner overflademærkerne, hvorefter polering bringer kanten til en ensartet glans.
06
Automatisk tykkelsesjustering
Pressebjælken følger paneltykkelsen op og ned, og transportøren stopper, hvis et bræt overskrider den forudindstillede tykkelse. Automatisk standby afbryder tomgang mellem job.
Sådan vælger du en kantbåndmaskine: fem spørgsmål
Købere starter normalt fra prisen og ender med at købe to gange. Arbejd gennem disse fem spørgsmål i stedet - de indsnævrer rækkevidden hurtigere end noget spec-ark.
Q1
Hvad er din mindste del?
Den mindste panelstørrelse, ikke den maksimale, eliminerer de fleste modeller.
Q2
Hvordan er kantskæringen?
Et rent snit behøver ingen forfræsning. Det gør et savmærke.
Q3
Hvor mange paneler et skift?
Foderhastigheden har mindre betydning end omstillingstiden på blandede batcher.
Q4
Hvor meget gulv har du?
Maskinhuse løber fra 1.750 mm til 3.880 mm.
Q5
Hvilken kant vil kunden se?
Synlige kanter retfærdiggør hjørneafrunding og polering.
Hvis dette er din situation
Det afgørende træk
Se på
Paneler under 300 mm, skuffefronter, dørskinner
Uafhængig dobbeltmotor endetrimning; 80 × 50 mm minimum
TT-306DBT
MDF eller melamin med et synligt savmærke på kanten
Forfræsning med PCD skærehoveder
TT-306DSP / TT-308DSP
Blandede partier med hyppige omskiftninger
Automatisk tykkelsesjustering, gemte opskrifter
TT-306DSA / TT-308DSA
Kontinuerlige skift, output er begrænsningen
8 / 12 / 16 m/min fodring, tungere bund
TT-308DS / TT-308DSP
Synlige kanter på kontraktmøbler
Hjørneafrunding, afskrabning og polering
TT-308DSR / TT-308DSA
To af disse fem spørgsmål - mindste del og kantskæringstilstand - bestemmer modellen oftere end den daglige produktion gør. Output kan købes med et andet skift; et panel, der ikke passer gennem maskinen, kan slet ikke fastgøres.
Almindelige kantfejl og hvad der forårsager dem
Næsten alle fejl i kantbåndmaskinen kan spores tilbage til en af fire ting: en sløv skærer, en kold limlinje, en løs reference eller en station, der aldrig blev installeret. Tabellen kortlægger symptomet til årsagen, så en operatør kan diagnosticere det uden at ringe til service.
Symptom
Sandsynlig årsag
Første ting at tjekke
Afhugning langs kanten
Sløve fræsere, fremføring for hurtigt eller ingen forfræsning på en ru savet kant
Udskift eller slib fræsere, sænk fremføringen, tilføj forfræsning
Synlig limlinje
Limtemperaturen er for lav, utilstrækkelig vulst, eller panelkanten er ikke firkantet
Tjek grydetemperatur og perlestørrelse, bekræft forfræsning
Tape trimmet kort i enderne
Endebeklædningsenheden ude af justering, eller panelet holdes ikke firkantet
Genindstil endebeklædningshovederne, tjek referencehegnet
Bølget eller kruset tape
Slidte trykruller, fremføringshastighed for høj til tapen
Udskift rullerne, reducer fremføringshastigheden
Tapeløft i hjørnerne
Ingen hjørneafrunding eller klæbemiddel ved panelenderne
Tilføj hjørneafrunding, tjek limdækning i enderne
Ridser på tapeoverfladen
Skrabeklinge sat for dybt, forurenet polerskive
Tag skraberen tilbage, rengør eller udskift hjulet
Hvis den samme fejl opstår på den samme side af hvert panel, skal du have mistanke om referencen eller trykstrålen. Hvis det er tilfældigt på tværs af en batch, mistænk skære- eller limtemperatur.
Vedligeholdelsestjekliste, der beskytter kantkvalitet
De fleste kantfejl er vedligeholdelsesfejl iført udklædning. Tre rutiner holder en kantbåndsmaskine i justering, og alle tre er korte nok til faktisk at blive færdige.
Hvert skift
·Dræn og rengør limpotten, mens den er varm
·Tør trykrullerne og referencehegnet af
·Kontroller tapebanen for klæbemiddelopbygning
·Bekræft, at paneltælleren og standby-funktionen fungerer
Ugentlig
·Undersøg skærekanterne under lys for afhugning
·Kontroller trimhovedets justering mod et testpanel
·Rengør støvhætter og slanger - blokeret udsugning forårsager ridser
·Kontroller lufttrykket ved maskinen, ikke ved kompressoren
Månedlig
·Smør de lineære føringer i henhold til manualen
·Kontroller rem- og kædespændingen på fremføringen
·Kontroller det elektriske kabinet for støv og løse klemmer
·Kør et skrotpanel gennem hver station og sammenlign med referenceprøven
Vores udvalg: TT-306 og TT-308 kantbåndmaskiner
Everything above is the theory. This is how it is applied in the machines we build - two platforms, twelve models, one station architecture.
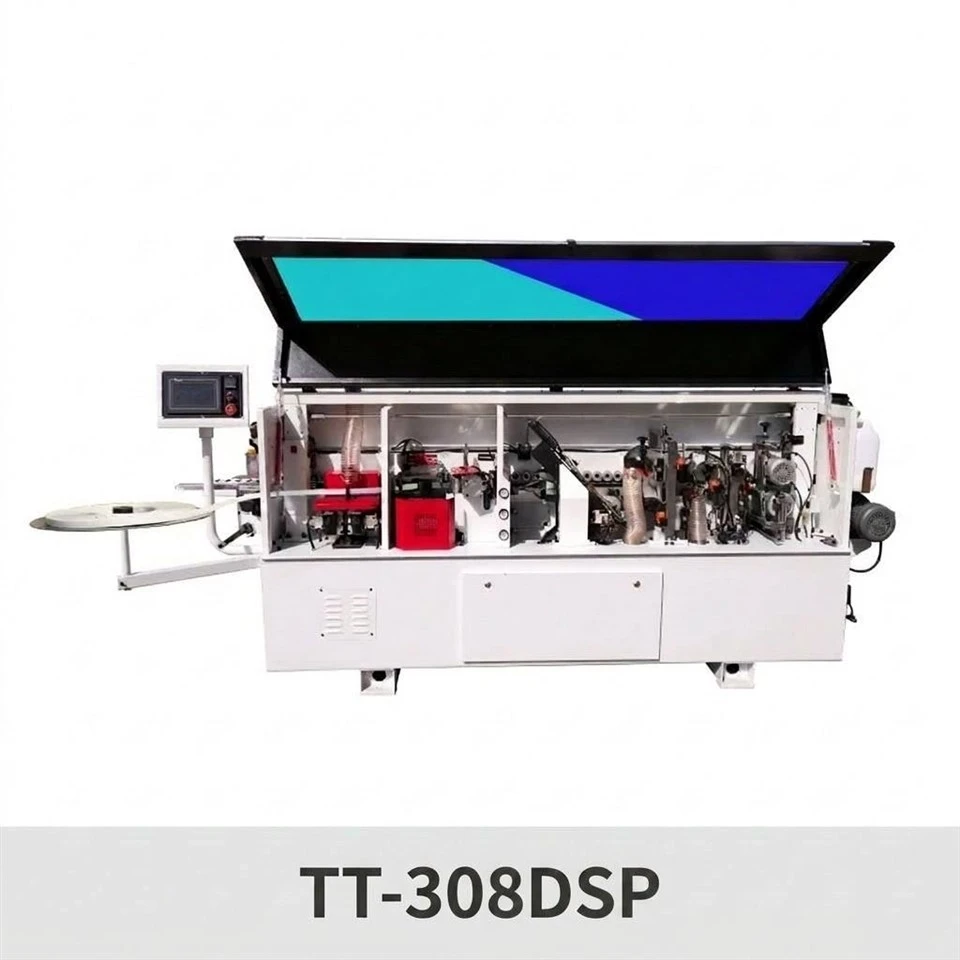

12
modeller på tværs af de to platforme, fra en 1.750 mm kompakt krop til en 3.880 mm produktionsmaskine.
Sammenlign alle modeller →Hvis du er usikker på, hvilken platform der passer, så send dit mindste og største panel plus den kanttape, du bruger - det indsnævrer tolv modeller til to eller tre.
Ofte stillede spørgsmål
Hvad gør en kantbåndmaskine?
En kantbåndmaskine binder en strimmel af PVC, ABS, akryl, melamin eller finertape til de afskårne kanter på et fremstillet panel, og trimmer det derefter flugtende, så kanten er forseglet og ligner et solidt materiale. En automatisk maskine kører forfræsning, limning, endetrimning, fintrimning, skrabning og polering i én kontinuerlig omgang.
Har jeg virkelig brug for forfræsning?
Hvis dine paneler kommer af en panelsav, og kanten viser et synligt savmærke, ja. Forfræsning firkanter kanten med to skærehoveder før limning, og den flade overflade er det, der holder båndet fladt over tid. På en ren, nyklippet kant løber nogle købere uden og accepterer en kortere levetid i sømmene.
Hvad er forskellen mellem TT-306- og TT-308-serien?
TT-306 er den kompakte platform: 1.750–3.220 mm krop, 8 m/min, 4,0–6,8 kW og et minimumspanel på 80 × 50 mm på DBT. TT-308 er den hurtigere platform: 3.100–3.880 mm krop, 8/12/16 m/min, 5,5–8,15 kW, en tungere base og hjørneafrunding som standard på DS-, DSR- og DSA-modellerne.
Hvilken kanttapetykkelse kan maskinerne klare?
TT-306-platformen løber 0,4-2 mm tape, og TT-308-platformen løber 0,3-2 mm. Tape på 3 mm har brug for tilpassede skæremaskiner, som er specificeret på bestillingsstadiet.
Kan den klare små paneler?
Det afhænger af sluttrimmerenheden. TT-306DBT bruger uafhængig dobbeltmotor endebeklædning og tager paneler ned til 80 × 50 mm, som dækker skuffefronter og dørskinner. Enkeltmotorede trimmere har brug for en længere del at registrere sig imod.
Hvilken vedligeholdelse har en kantbåndmaskine brug for?
En rutine på skiftniveau (ren limbeholder, aftør ruller, ryd tapebanen), en ugentlig kontrol af skærekanter og trimjustering og månedlig smøring af styrene. De fleste kantfejl er vedligeholdelsesfejl frem for maskinfejl.
Hvilken spænding leveres maskinerne med?
Standardbygningen er 380 V / 50 Hz trefaset, med valgfri konfigurationer til andre forsyningsstandarder. Spænding, frekvens og styresprog bekræftes skriftligt inden produktion.
Hvor meget koster en kantbåndmaskine?
Det afhænger af platformen, stationsblandingen og værktøjet, så der er ingen enkelt figur - en kompakt TT-306 med fire stationer og en TT-308 med hjørneafrunding og forfræsning er forskellige maskinklasser. Send dine panelstørrelser og de stationer du har brug for, og vi vil give et tilbud på det.
Match en maskine til dit panelmix
Send dit mindste og største panel, paneltykkelse, kanttapetype og daglige output. Vi vender tilbage med de to eller tre modeller, der passer, og de stationer, hver enkelt har brug for.


