


Søg efter en kantbåndmaskine, og resultaterne ligner én lang produktfamilie. I praksis deler kategorien sig langs fire uafhængige akser, og to maskiner, der ligner hinanden på et spec-ark, kan sidde i hver sin ende af alle fire. Det er dyrt at købe den forkerte akse, fordi den ikke kan fikses efterfølgende med en bedre fræser eller en ny lim.
Denne side angiver de fire akser i den rækkefølge, de eliminerer maskiner, og viser derefter, hvor hver type stopper med at være det rigtige svar.
De fire akser, der deler kategorien
4
uafhængige akser
2
panelgeometrier
7
stationer i fuld linje
3
måder at lime tape på
Akse 1: lige dele eller formede dele
En lineær maskine antager, at kanten er en lige linje mellem to firkantede hjørner. Panelet løber mod et hegn, en trykbjælke holder det nede, og hver station arbejder i samme plan. Den antagelse dækker over skabslåger, skrog, hylder, skuffekasser og bordplader.
Buet arbejde bryder det. En formet bordplade, et radiushjørne eller et serpentinpanel kan ikke føres mod et hegn, så tapen påføres med en konturbander eller i hånden, med en lille limpotte og en rulle, der følger profilen. Outputtet måles i meter i timen, ikke meter i minuttet, og operatørens hånd er foderet.
De fleste værksteder ejer en lineær maskine og underleverer de buede dele. At købe en konturbander giver kun mening, når formede kanter er en produktlinje, ikke en lejlighedsvis anmodning.
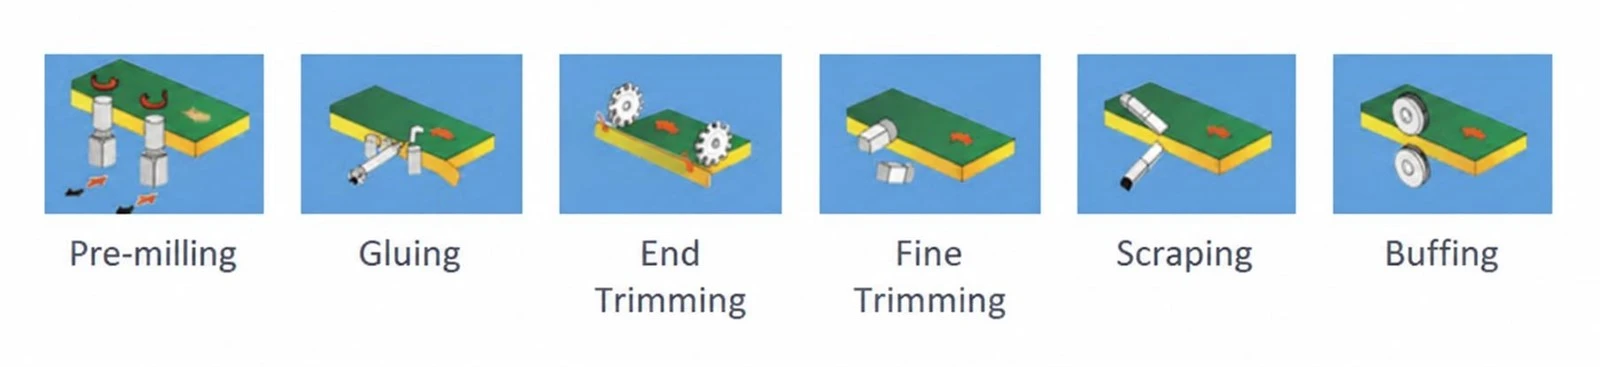
En fuld lineær sekvens: forfræsning, limning, endebeskæring, finskæring, skrabning, polering. Buet arbejde springer det meste over og holder limen.
Akse to: en kant pr. gennemløb eller to
En enkeltsidet maskine binder den ene kant, og operatøren drejer panelet til den næste. På en 600 mm dyb karkasseside er der fire gennemløb og tre omgange, og drejningen er normalt den langsomste del af cyklussen.
En dobbeltsidet maskine sætter en anden limpotte og en anden trimmelinje på den anden side af sengen, med en returtransportør, der bærer panelet tilbage. To kanter forlader i én omgang. Den koster cirka en anden maskine i penge og gulvplads, og den fjerner svinget fra cyklussen helt.
Skillelinjen er ikke volumen alene. Det er panelstørrelse og vægt: En 2.400 mm side, der tager to personer til at dreje, er et andet problem end en 300 mm skuffefront, som én hånd kan vende.
Akse tre: hvor mange stationer er der på linjen
Stationstal er den akse, købere sammenligner først og forstår sidst, fordi det er angivet som et tal og føles som en rutine. Hver ekstra enhed fjerner én defekt og tilføjer en indstilling mere, der skal kontrolleres ved skiftet, så det rigtige antal er det laveste, der ikke efterlader nogen defekt for operatøren at reparere i hånden.
Omkostningerne ved at tage fejl viser sig som arbejdskraft, ikke som skrot. En butik, der reparerer kanter ved bænken, betaler for den manglende enhed hvert skift, i et job, der aldrig fremgår af et tilbud. En butik, der har købt enheder, den ikke har brug for, betaler én gang og betaler derefter igen ved hver omstilling. Station-for-station-processen er dækket indvores kantbåndsguide, så denne side forbliver på valget mellem typer.
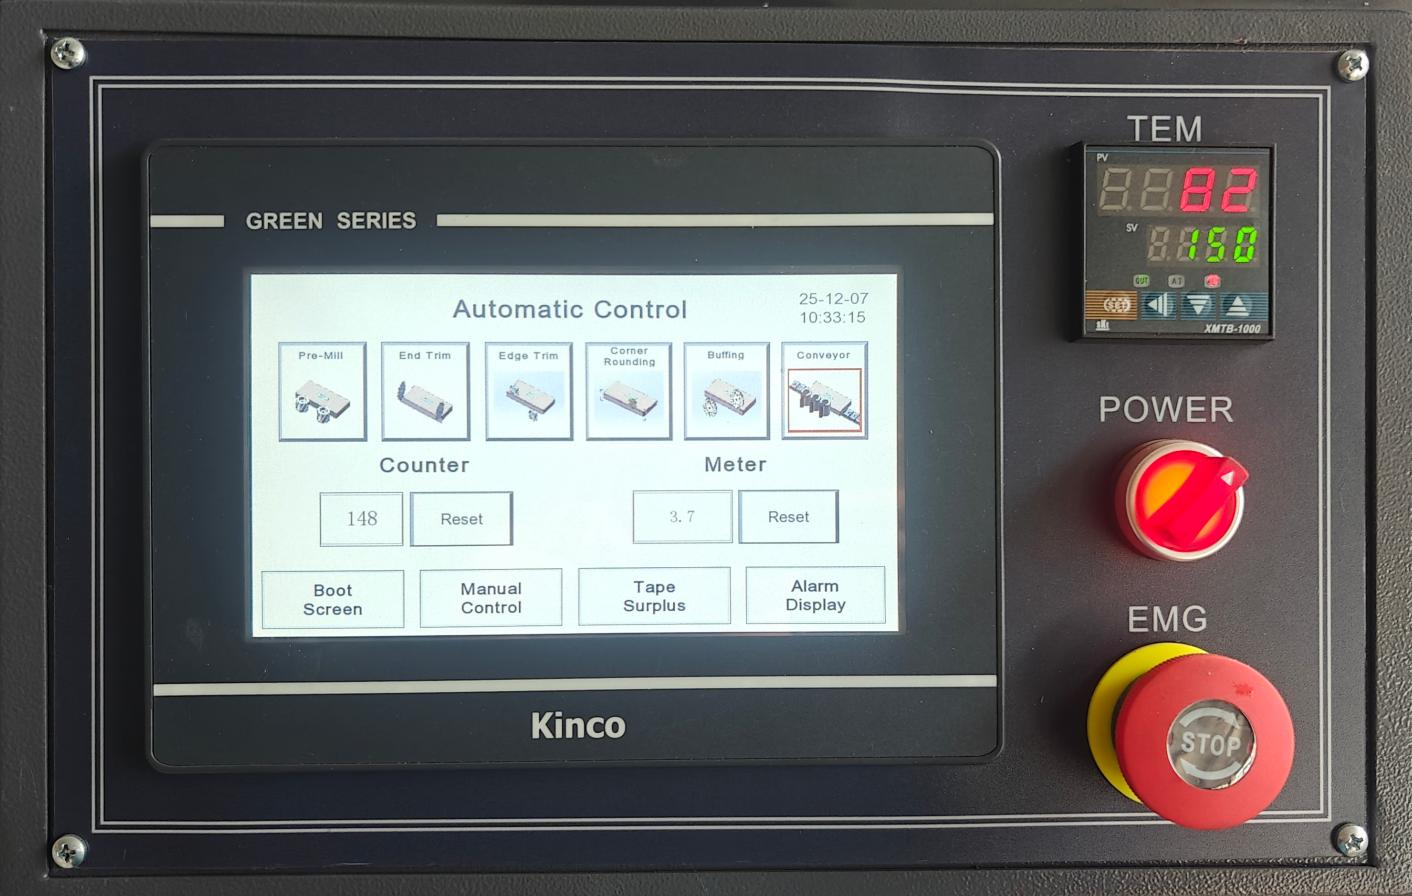
Stationsikonerne på controlleren er konfigurationen: hvad linjen afslutter uden et håndværktøj.
Akse fire: hvad binder båndet
Tre limningsmetoder når en lille eller mellemstor butik: EVA hotmelt, PUR hotmelt og en laser- eller varmluftsenhed, der aktiverer et funktionelt lag på selve tapen.
- EVA er standard. Det smelter, flyder, sætter sig på køling og tåler en lang række værkstedsforhold. Den bliver også blød igen under varme, hvilket betyder noget for et køkken, der kører ved siden af en ovn.
- PUR reagerer med fugt og kan ikke gensmeltes. Den holder på varme og fugt, har brug for et rent limkredsløb ved slutningen af hvert skift og koster mere pr. meter.
- Laser- og varmluftsenheder producerer en samling uden synlig limlinje, fordi der ikke er lim. De har brug for tape med et funktionelt lag og en maskine bygget til det; de er et andet køb, ikke en opgradering.
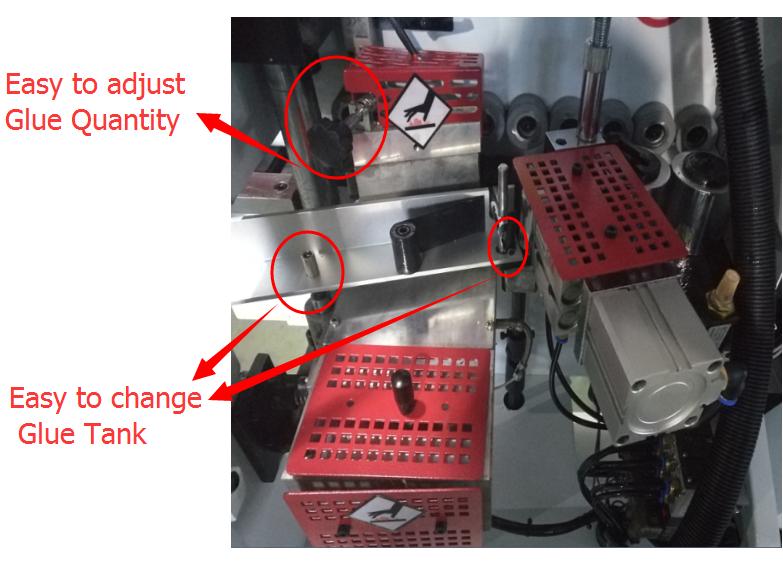
Limmængde og tankadgang er de to indstillinger, der bestemmer en synlig linje. På denne enhed justeres begge fra fronten af maskinen uden værktøj.
Hvor typerne holder op med at passe
Hver akse fjerner maskiner hurtigt, når de reelle begrænsninger er skrevet ned.
Type efter panelblanding, ikke efter brochure
Find din række, og læs derefter udelukkelsen
| Lige skabsdele, et skift, en operatør | Enkeltsidet, 4 til 6 stationer |
| Lige dele, to kanter, høj daglig volumen | Dobbeltsidet med returtransportør |
| Synlige kanter i melamin eller finer | Forfræsning plus hjørneafrunding |
| Formede eller radiusdele som en produktlinje | Contour bander, adskilt fra linjen |
| Varme eller fugt i service (køkkener, badeværelser) | PUR, ikke EVA |
To undtagelser er værd at angive klart. En enkeltsidet firestationsmaskine kan ikke producere en nul-lim-linjekant, uanset fræseren. Og en dobbeltsidet linje kan ikke betale sig selv på korte ture, fordi indstilling på begge sider for en 40-delt batch koster det samme som at sætte en.
Setup er den skjulte variabel i hver sammenligning. En enkeltsidet linje kræver en breddeindstilling og et tapeskift; en dobbeltsidet linje skal matches på begge sider, hvilket fordobler overgangen og ikke halverer den. På et løb på fyrre stykker kan den forskel opveje den aflevering, den sparer. På et løb på fire hundrede forsvinder det.
Specifikationen, der eliminerer de fleste maskiner
Mindste delstørrelse er trykt med små typer og afgør flere køb end strøm gør. På automatenmaskiner vi bygger, minimumspanelet er 120 mm langt og 80 mm bredt, med paneltykkelse fra 10 til 45 mm og tape fra 0,4 til 2 mm.
Hvis dit arbejde inkluderer 80 mm skuffesider eller 100 mm fyld, er det nummer, der testes først. Under den holdes delen af mindre af trykbjælken og endetrimmehovederne kan ikke få en ren tilgang, så kanten færdigbehandles i hånden uanset hvor mange stationer maskinen har.
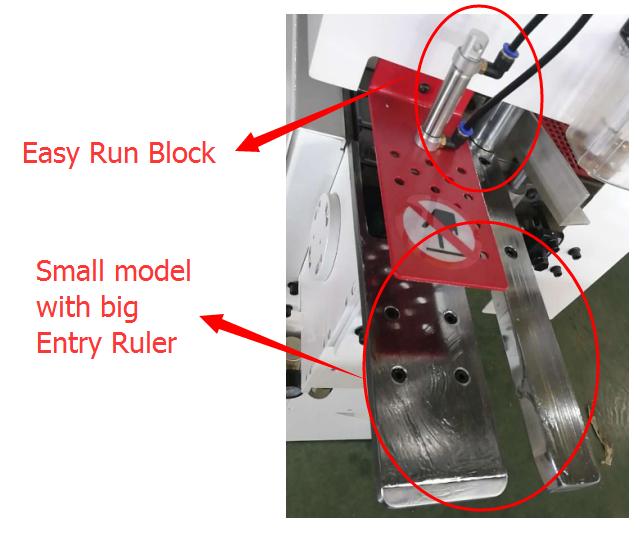
Et bredt indføringshegn og en hurtig-set løbeblok bestemmer, hvor lang tid en breddeændring tager.
Hvad skal man tjekke på selve maskinen
- Indgangslinealen og løbeblokken: et bredt indføringshegn og en hurtigsætblok bestemmer, hvor hurtigt en ny bredde sættes op.
- Adgang til limbeholder: Hvis tanken ikke kan nås og rengøres på få minutter, bliver den ikke rengjort.
- Trykstrålevandring: den skal holde et 10 mm panel og et 45 mm panel uden mellemlæg.
- Sluttrimningstilgang på den korteste del, du laver, ikke på demonstrationspanelet.
Hvordan batchstørrelsen ændrer svaret
Batchstørrelsen afgør, om en bredere maskine betaler sig. Tag to butikker med samme panelmix. Den første løber fyrre stykker pr. størrelse, den anden fire hundrede. Begge har brug for samme kantkvalitet, så begge har brug for forfræsning. Forskellen er, hvad omstillingen koster dem.
For den første butik betyder hver ny bredde at sætte hegnet, trykbjælken og trimmehovederne og derefter køre et prøvestykke. Ti skift om dagen er det meste af et skift, og en anden side, der matcher, fordobler hver enkelt. Maskinen, der gemmer et pas, taber mere i opsætningen, så en enkeltsidet linje med hurtig omstilling vinder på papiret og på gulvet.
For den anden butik sker skiftet to gange om ugen. De gemte passerer sammensætninger på tværs af fire hundrede stykker, og returtransportøren holder operatøren ved indføringen i stedet for at gå rundt om sengen. Samme kant, forskellig aritmetik, og det er regnestykket, der skal afgøre typen.
Der er et tredje tilfælde, som ingen af butikken ser før senere: blandede partier, hvor panelet skifter, men kanten ikke. Det arbejde belønner hurtig tape- og limadgang mere, end det belønner stationsantallet, hvorfor en veloplagt seksstationsmaskine kan overgå en dårligt anlagt ni-station i samme ordrebog.
Spørgsmål, der dukker op, når man sammenligner typer
FAQ
Spørgsmål: Er en dobbeltsidet maskine dobbelt så produktiv?
A: Til tokantsarbejde fjerner den drejningen og den anden omgang, så en cyklus, der tog fire omgange, tager en. I praksis er gevinsten tættere på 40 til 60 procent, fordi læsning og aflæsning stadig tager samme tid.
Q: Kan en lineær maskine bånd buede dele?
A: Nej. Hegnet og trykbjælken antager en lige kant. Radiusarbejde kræver en konturbander eller håndpåføring.
Q: Hvornår er forfræsning den ekstra station værd?
A: Når panelkanten, der forlader din sav, ikke er ren nok til at gemme sig under tape. På melamin og finer er det det meste af tiden; på massivt træ er det ofte ikke.
Q: Hvad er den mindste del, disse maskiner kan køre?
A: På vores automatiske maskiner, 120 mm lang og 80 mm bred. Mindre dele bindes normalt i hånden eller på en dedikeret enhed med små dele.
Q: EVA eller PUR?
A: EVA medmindre det færdige produkt lever i varme eller fugt. PUR koster mere per meter og har brug for daglig rengøring af limkredsløbet, og det tjener den på køkkener og badeværelsesmøbler.
Q: Hvor mange stationer skal jeg bruge for at starte?
A: Limning, endebeskæring og finpudsning som minimum. Tilføj forfræsning før hjørneafrunding, og tilføj kun afskrabning og polering, når kanten er synlig på det færdige produkt.
Vælg mellem typerne
Skriv fire ting ned, før du sammenligner to maskiner: den længste og korteste del, du bånd, hvor mange kanter pr. panel, om kanten ses, og hvor møblerne skal bo. Disse fire svar eliminerer det meste af kataloget. Det resterende valg er normalt mellem to stationstællinger på samme chassis, hvilket er en meget nemmere samtale.
Send os din delliste
Den længste del, den korteste del, og hvor mange kanter pr. panel. Vi fortæller dig, hvilken type der passer, og hvilke stationer du kan lade være med at bestille.


